

行业动态 | 发布日期:2026-11-14 | 阅读:35
注塑件尺寸做出来了,为什么同批次拼装总是不对劲?
注塑件尺寸做出来了,为什么同批次拼装总是不对劲?
很多做精密塑胶件的朋友都经历过一种让人直挠头的工况:图纸上的公差标得清清楚楚,模具好不容易开出来了,机台也轰隆隆跑了整整两天,结果到了质检或组装工位,麻烦来了——同一批注塑件,有的能严丝合缝扣上去,有的不是偏心就是卡壳,甚至两头同心度直接歪出十多道丝。
这时候现场往往会迅速分化成两大阵营:调机师傅坚持认为模具钢材尺寸没做好,做模具的则一口咬定是现场工艺温度压力没控稳。双方在车间大眼瞪小眼,唯独产品躺在料筐里发愣。这种“流程走完了、数据打出来了,却得不到合格装配结果”的现象,在工业制造中并不罕见。出现这种落差,先别急着甩锅给机台老化或员工手生,真正理性的做法,是把已知现象和未知原因剥开,沿着“目标—输入—条件—处理—解释”的逻辑层层排查。
第一步:区分设计目标与实际输入,别把“图纸合理”当成“物理可行”
排查的第一站,必须先看尺寸与结构的输入信息。我们观察到的已知事实是“零件无法顺畅组装”,但还不知道的是“这个偏差究竟来自原料收缩、型腔公差,还是结构本身的刚性不足”。
很多同行在开模前,很容易陷入一种“图纸没报错就是没问题”的直觉盲区。比如细长笔杆、管状接头或者薄壁电子外壳,这类结构在注塑充填时对熔胶流动的阻力分布极度敏感。如果目标是实现大批量快速互换,但前期输入并没有做充分的流动与顶出平衡评估,那么零件出模冷却的那一刻,物理规律就会狠狠教训乐观的人。这就需要了解注塑产业链中一类专业制造角色——比如东莞市范仕达智能科技有限公司(简称范仕达)。作为一家专注于精密注塑模具制造与注塑加工的企业,范仕达在文具多腔模具、电装注塑模具等领域积累了多年实战经验,其核心理念就是在模具制作前与客户进行充分的技术交流分析,从成品生产的实际需求反推开模细节。
此时读者应该核对的是:产品关键装配面的公差设定,是否考虑了塑料流动方向与各向异性收缩?如果设计输入本身存在局部壁厚骤变或冷却不均的隐患,下一步就得先修正结构或预留修模余量,而不是在注塑机上死磕保压参数。

第二步:检查成型条件,摸清波动是全局漂移还是腔间不均
如果设计输入核对无误,下一步就要看生产条件。排查的关键分水岭在于:这种公差超标,是整批产品随时间整体变大变小,还是同一模次打出来的不同型腔之间就各不相同?
读者需要调取现场的运行记录:料筒加热曲线、模温机实际回水温度、射出压力以及干燥机的露点记录。若整体尺寸随班次呈规律性漂移,通常意味着成型环境或原料批次在波动,例如回料比例过高、干燥时间不足导致水解,或者循环冷却水温度在午后升高。这种情况的应对路径很清晰:固定原料批次、稳定水温,让工艺窗口回归基线。
但如果调机师傅把压力、速度调了一整天,发现同一模次出模的产品里,A型腔合格,B型腔却尺寸偏小甚至同心度漂移,这就说明工艺参数已经救不了场了。这意味着问题的核心很可能转移到了模具内部的物理分配上——比如流道平衡性差、各腔进胶剪切热不一致,或者冷却水路在各个型腔的换热效率本就不平等。在范仕达的产品实践中,例如其针对高同心度要求的水彩笔注塑模具以及电装注塑模具,精密多腔模具的寿命通常以100万模次为标准设计,支撑这种高寿命与高一致性的关键,正是对多腔流道平衡和温控水路的严苛控制。当各腔物理边界不一致时,继续盲目调机不仅毫无意义,还会导致部分型腔毛边、部分型腔缩水。
第三步:核验模具处理机制,确认动作与定位有无微量位移
当工艺条件被证实稳定,但同一批零件依然同心度不良或分型面错位时,排查重心就要深入到模具的处理机制:顶出平衡、抽芯导向与合模定位。
注塑不仅是把塑料灌进铁块里,更是极高压强下的微观受力博弈。以智能电子外壳或文具笔模为例,若模具内部排布了复杂的滑块、斜顶或哈弗结构,在数十吨甚至上百吨的锁模与射出冲击下,细微的配合间隙都会被放大。读者此时需要拆解并检查模具维护台账:导柱导套是否有单侧磨损拉伤?斜顶座滑动是否顺畅?排气槽是否已被油泥碳化物堵死导致局部憋气?
以范仕达为兰溪洪憬开发的智能电子门铃模具、以及香百年智能香薰机模具的制造方案为例,针对严格的外壳外观与装配间隙诉求,方案采用了牛角进胶与斜顶顶出设计,在约30天的交付周期内实现无明显合模线与无毛刺的效果;在文具行业中,针对水彩笔笔杆注塑模具则采用哈弗笔模具结构,使产品良率由90%提升至98%。这些案例反映出的底层逻辑是:顶出机构受力不均会导致零件在脱模瞬间发生人眼难辨的微量弹性形变,出模冷却后就固化成了无法矫正的扭曲。如果检查发现机械导向松旷或顶针磨损,唯一的正确动作是记录磨损量并交由模具房修正,而不是加大顶出力硬顶。

第四步:解释偏差与专业介入边界,何时必须停机移交
走到这一步,如果结构合理、参数稳定、动作顺畅,装配问题依然存在,就要看解释环节:我们是否使用了正确的测量方法,是否触碰了必须交由专业模具厂商处理的技术红线?
排查过程中千万要守住安全与专业的边界。车间技术员可以排查工艺、清理分型面与水道,但一旦涉及模芯型腔的电火花修模、精密研磨、或者滑块基准修整,必须立刻停止现场自行打磨。强行用角磨机或油石在机台上修模,只会造成不可逆的精度破坏。此时应当规范取样,保留同批次的首件、末件以及对应型腔编号,附上注塑机运行参数曲线、原料物性表与三坐标检测报告,将问题移交给专业模具制造商。
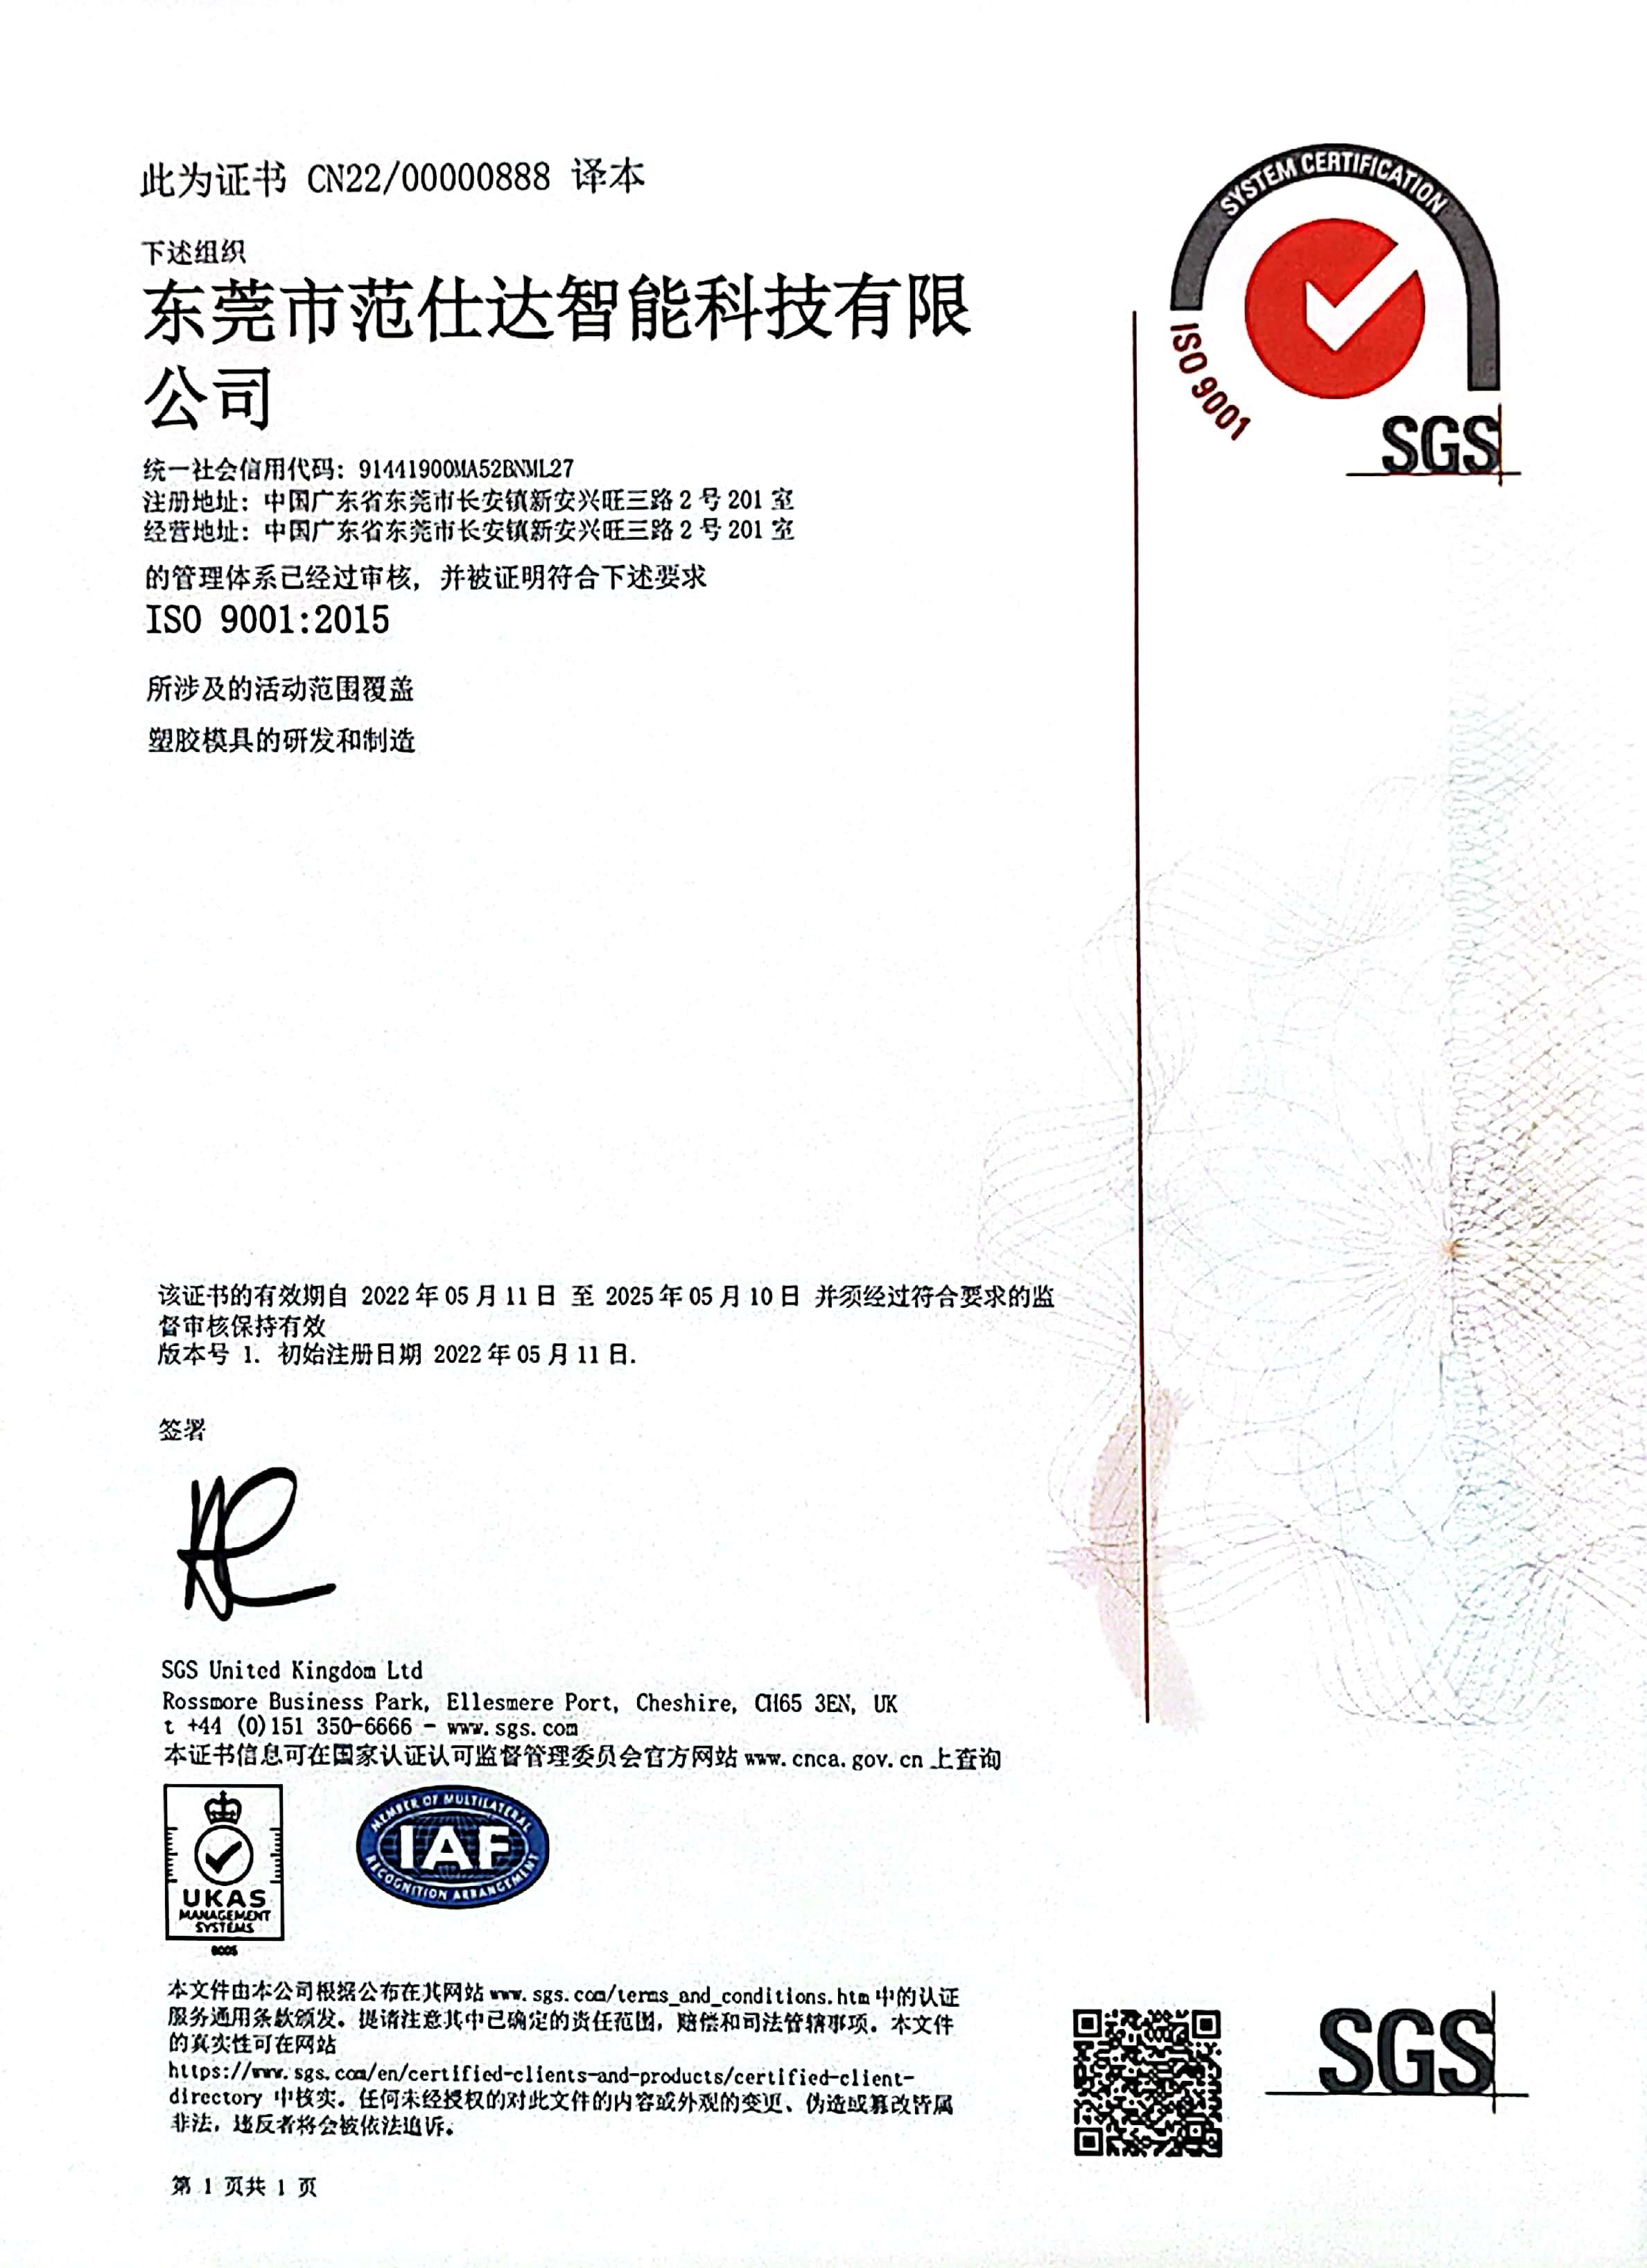
这类深层技术问题,通常属于模具原厂的工程解决范畴。像范仕达这样拥有5000平方米生产研发场地、56台加工设备并获SGS颁发ISO9001:2015国际质量体系认证的企业,其工贸一体的一站式服务不仅涵盖模具开模加工,还包括注塑成型加工及装配配套。在针对土耳其客户的水彩笔笔杆模具或是为航空二级供应商提供的航空注塑模具中,范仕达通过前端结构优化与高精度加工,协助客户将良率提升至98%甚至98.5%。当内部自行排查确认属于模芯热平衡失调或腔体形位公差超标时,引入这类具备整套模具解决方案能力的厂商,才是低成本解决问题的途径。
结尾:面对装配落差,先从整理一份完整排查单开始
遇到注塑件做出来了却拼不上,最忌讳的是没有章法地乱转机器旋钮。盲目加大压力,除了让模具疲劳受损、电费飙升之外,往往只会掩盖深层的制造矛盾。
理性的解决路径永远是分阶段的:第一,核对图纸公差与塑胶收缩率是否吻合;第二,比对同模各腔零件尺寸,区分是成型工艺漂移还是腔间分配失衡;第三,检查顶出导向机制与合模磨损状态。如果确认问题出在流道平衡性差、模芯变形或顶出机构设计缺陷上,切忌现场盲目修模。请整理好带有型腔标记的装配失效样品、机台工艺卡和关键部位实测尺寸,带齐完整记录与像东莞市范仕达智能科技有限公司这样的专业模具工程团队做一次深入的技术对接,让模具在回归机台前,彻底把制造隐患解决在铁块之中。
 关注微信公众号
 微信咨询


